
در دنیای ماشينآلات CNC، اتصال پایدار بین واحد کنترل (Controller) و کامپیوتر (Host)، حکم شریان حیاتی دستگاه را دارد. هرگونه اختلال در انتقال دادهها، نه تنها باعث اتلاف وقت میشود، بلکه میتواند منجر به شکست قطعهکار، آسیب به ابزار و حتی خرابیهای جدی در سیستم مکانیکی دستگاه شود.
در این مقاله از وبلاگ تصا ماشین، تمامی روشهای اتصال، استانداردهای انتقال فایل و نکات حیاتی برای جلوگیری از نویز را بررسی میکنیم.
۱. روشهای متداول اتصال CNC به کامپیوتر
بسته به نوع کنترلر (Controller) و تکنولوژی دستگاه، روشهای اتصال به سه دسته اصلی تقسیم میشوند:
الف) اتصال از طریق USB (رایجترین روش)
این روش در دو حالت استفاده میشود:
- استفاده از فلش مموری (USB Drive): در کنترلرهای ایستگاهی مثل DSP (RichAuto)، فایلها ابتدا به فلش کپی شده و سپس به دستگاه متصل میشوند. این روش به دلیل ایزوله بودن از نویز کامپیوتر، بسیار محبوب است.
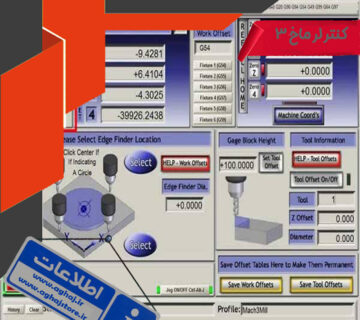
- اتصال مستقیم کابل USB: در سیستمهایی که از نرمافزارهای ویندوزی مثل Mach3 استفاده میکنند، کامپیوتر مستقیماً از طریق کابل USB به برد کنترل متصل میشود.
ب) اتصال از طریق شبکه (Ethernet/LAN)
در دستگاههای مدرن و صنعتی پیشرفته، ارتباط از طریق کابل شبکه برقرار میشود.
- مزیت: سرعت انتقال بسیار بالا و پایداری فوقالعاده در برابر نویزهای محیطی.
- کاربرد: در کنترلرهای پیشرفتهای مثل Syntec یا سیستمهای مبتنی بر Industrial PC.
ج) اتصال سریال (RS-232)
این روش سنتیترین حالت اتصال است. اگرچه سرعت انتقال داده در آن پایین است، اما به دلیل پروتکلهای بسیار ساده و مقاوم، در دستگاههای قدیمی و برخی سیستمهای بسیار حساس همچنان کاربرد دارد.
۲. فرآیند گامبهگام انتقال دادهها (از طراحی تا اجرا)
برای اینکه فایل شما بدون خطا اجرا شود، باید این زنجیره را به درستی طی کنید:
- طراحی و تولید G-Code: پس از طراحی در نرمافزارهایی مانند ArtCAM، Aspire یا SolidWorks، باید مرحله Post-Processing انجام شود.
نکته فنی: حتماً باید از “پستپردازنده” دقیقاً مطابق با مدل کنترلر خود استفاده کنید. استفاده از پستپردازنده اشتباه، عامل اصلی خطاهای “G-Code Error” یا حرکتهای غیرمنتظامی است که دستگاه انجام میدهد.
- آمادهسازی فایل: فایل خروجی باید با پسوندهای استاندارد (مانند
.nc,.tap,.txt) ذخیره شود. - بارگذاری (Loading): فایل را در حافظه دستگاه یا فلش کپی کرده و از طریق پنل کنترلر یا نرمافزار واسط (مثل Mach3) فراخوانی کنید.
۳. چالش بزرگ: نویز و تداخل الکترومغناطیسی (EMI)
بزرگترین دشمن اتصال CNC، نویز است. اسپیندل و اینورتر در هنگام کار، میدانهای الکترومغناطیسی شدیدی ایجاد میکنند که میتواند دادههای در حال انتقال را مختل کند.
چگونه از قطع شدن ارتباط جلوگیری کنیم؟
- استفاده از کابلهای شیلددار (Shielded Cables): برای اتصال USB یا شبکه، هرگز از کابلهای معمولی استفاده نکنید. کابلهای دارای شیلد فلزی، نویز را به زمین هدایت میکنند.
- جداسازی مسیر کابلها: کابلهای انتقال داده را هرگز در کنار کابلهای برق (مخصوصاً کابل اسپیندل) قرار ندهید. فاصله کافی بین این دو مسیر الزامی است.
- سیستم ارتینگ (Earthing) صحیح: اگر دستگاه شما ارت استاندارد نداشته باشد، نویز مستقیماً وارد مدار کنترل و کابلهای انتقال داده شده و باعث پرش در حرکت یا قطع شدن ارتباط میشود.
۴. جدول عیبیابی سریع (Troubleshooting)
content_copy
| مشکل | علت احتمالی | راه حل پیشنهادی |
|---|---|---|
| دستگاه فایل را نمیشناسد | فرمت فلش یا نام فایل | فرمت فلش را به FAT32 تغییر دهید و نام فایل را کوتاه و انگلیسی کنید. |
| دستگاه در حین کار متوقف میشود | نویز یا قطع اتصال | بررسی شیلد کابل و سلامت اتصال زمین (Earthing). |
| حرکات دستگاه با خطا یا پرش همراه است | پستپردازنده اشتباه | دوباره فایل را با پستپردازنده مخصوص مدل کنترلر خروجی بگیرید. |
| خطای USB در ویندوز | مصرف منابع سیستم | تنظیمات Power Management ویندوز را برای USB به حالت High Performance تغییر دهید. |
جمعبندی و مشاوره فنی
درک صحیح از نحوه اتصال و انتقال داده، اولین قدم برای افزایش دقت و کاهش هزینههای تعمیرات در دستگاههای CNC است. اگر در انتخاب کنترلر، تهیه کابلهای استاندارد یا رفع مشکلات ارتباطی دستگاه خود دچار مشکل هستید، تیم فنی تصا ماشین آماده ارائه خدمات مشاوره و تأمین قطعات است.
گروه مهندسی تصا ماشین؛ همراه شما در مسیر تولید هوشمند و دقیق.
📞 تماس و واتساپ: 09120728707
🌐 وبسایت: aghaj.ir

بدون دیدگاه